Obróbka termiczna i fumigacja to dwie dopuszczone przez normę ISPM 15 metody eliminacji szkodników z drewna opakowaniowego. Choć obie prowadzą do tego samego celu, formalnej zgodności opakowania z wymogami eksportowymi, różnią się sposobem działania, kosztem, czasem trwania i sytuacjami, w których faktycznie się je stosuje. Wybór między nimi nie zawsze jest kwestią preferencji, czasem wynika wprost z wymogów kraju docelowego albo z rodzaju samego opakowania.
Na czym polega obróbka termiczna
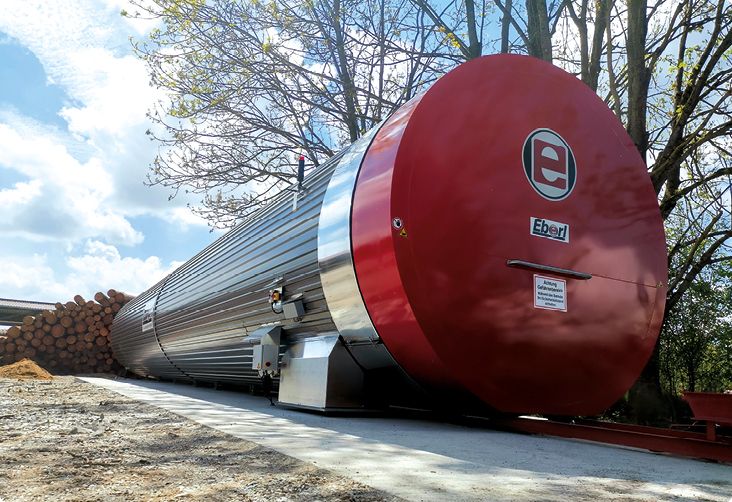
Obróbka termiczna, oznaczana na znaku IPPC kodem HT, polega na podgrzaniu drewna w specjalnej komorze do temperatury co najmniej 56 stopni Celsjusza w całym przekroju elementu, utrzymywanej przez minimum 30 minut. Proces ten skutecznie eliminuje owady, larwy i grzyby obecne w drewnie, nie pozostawiając przy tym żadnych pozostałości chemicznych. To jedna z głównych zalet HT: opakowanie po obróbce termicznej nie wymaga dodatkowego okresu karencji ani wietrzenia, może być od razu użyte do pakowania towaru.
Obróbka termiczna wymaga jednak odpowiedniej infrastruktury, komory grzewczej dostosowanej do wymiarów palet i skrzyń, oraz systemu monitorowania temperatury w rdzeniu drewna, a nie tylko na jego powierzchni, co ma znaczenie przy certyfikacji zgodności z normą.
Na czym polega fumigacja
Fumigacja polega na poddaniu drewna działaniu gazowego środka chemicznego, najczęściej historycznie bromku metylu (kod MB na znaku IPPC), w szczelnie zamkniętej przestrzeni przez określony czas. Ze względu na to, że bromek metylu jest substancją szkodliwą dla warstwy ozonowej, jego stosowanie jest coraz mocniej ograniczane, a w wielu krajach zastępowany jest alternatywnymi środkami, takimi jak fluorek sulfurylu. Fumigacja bywa stosowana tam, gdzie obróbka termiczna nie jest technicznie możliwa, na przykład przy bardzo dużych elementach drewnianych, które nie mieszczą się w dostępnych komorach grzewczych, albo gdy kraj docelowy wymaga konkretnie fumigacji jako warunku wjazdu w ramach sezonowych środków nadzwyczajnych.
Porównanie obu metod
| Cecha | Obróbka termiczna (HT) | Fumigacja (MB) |
|---|---|---|
| Zasada działania | Podgrzanie rdzenia drewna do min. 56°C przez min. 30 minut | Działanie gazowego środka chemicznego w zamkniętej przestrzeni |
| Pozostałości chemiczne | Brak | Możliwe pozostałości, zależnie od środka |
| Czas gotowości do użycia po zabiegu | Natychmiastowa | Często wymaga okresu wietrzenia |
| Ograniczenia środowiskowe | Brak istotnych ograniczeń | Bromek metylu podlega ograniczeniom (ochrona warstwy ozonowej) |
| Typowe zastosowanie | Standardowe palety i skrzynie, większość eksportu | Bardzo duże elementy, wymogi sezonowe niektórych krajów (np. Australia, Nowa Zelandia) |
Kiedy wybór metody nie jest dowolny
Warto podkreślić, że w części sytuacji wybór metody traktowania nie zależy od preferencji eksportera, lecz z góry narzuconych wymogów kraju docelowego. Przykładem są sezonowe środki nadzwyczajne wprowadzane przez Australię i Nową Zelandię wobec pluskwiaka marmurkowego (BMSB), gdzie w okresie podwyższonego ryzyka konkretne towary lub kontenery mogą wymagać potwierdzonej fumigacji, niezależnie od tego, czy opakowanie drewniane ma już ważny znak HT. Szczegóły tych wymogów opisujemy w artykule o sezonie ryzyka BMSB.
Z tego powodu warto traktować obróbkę termiczną jako domyślny, wygodniejszy wybór dla większości standardowych przesyłek, ale nie zakładać z góry, że będzie ona wystarczająca dla każdego kierunku eksportu. Sprawdzenie aktualnych wymogów kraju docelowego, najlepiej jeszcze przed zamówieniem opakowań, pozwala uniknąć sytuacji, w której trzeba powtarzać proces traktowania tuż przed wysyłką.
Certyfikacja i kontrola procesu
Niezależnie od wybranej metody, kluczowe znaczenie ma udokumentowanie, że proces faktycznie został przeprowadzony zgodnie z parametrami wymaganymi przez normę. W przypadku obróbki termicznej oznacza to prowadzenie zapisów temperatury z czujników umieszczonych w rdzeniu drewna, a nie tylko na powierzchni czy w komorze, ponieważ to właśnie temperatura rdzenia decyduje o skuteczności zabiegu. W przypadku fumigacji dokumentacja obejmuje stężenie zastosowanego środka, czas ekspozycji oraz warunki szczelności pomieszczenia, w którym proces się odbywał. Podmioty uprawnione do znakowania opakowań IPPC podlegają zwykle okresowym audytom krajowej organizacji ochrony roślin, w Polsce PIORiN, która weryfikuje zgodność prowadzonej dokumentacji z rzeczywistym procesem produkcyjnym.
Dla eksportera oznacza to, że warto poprosić dostawcę opakowań o wgląd w tę dokumentację, szczególnie przy pierwszej współpracy lub przy większych partiach towaru trafiających na rynki o zaostrzonej kontroli biosecurity, takie jak Australia czy Nowa Zelandia, gdzie błąd w traktowaniu opakowania może skutkować kosztowną kontrolą całego kontenera.
Jak to wygląda w praktyce u dostawcy opakowań
Podmioty zajmujące się profesjonalną obróbką drewna opakowaniowego, takie jak Corneco, prowadzą dokumentację każdej partii poddanej traktowaniu, co pozwala eksporterowi wykazać zgodność z normą w razie kontroli, zarówno na granicy unijnej, jak i w kraju docelowym. Przy zamawianiu opakowań warto z góry ustalić, jakiej metody traktowania wymaga konkretny rynek eksportowy, zamiast zakładać, że standardowa obróbka termiczna wystarczy w każdym przypadku.
Źródła
- Corneco, „Obróbka termiczna drewna – zgodna z ISPM 15” – corneco.pl
- Department of Agriculture, Fisheries and Forestry (Australia), „Seasonal measures for Brown marmorated stink bug (BMSB)” – agriculture.gov.au
